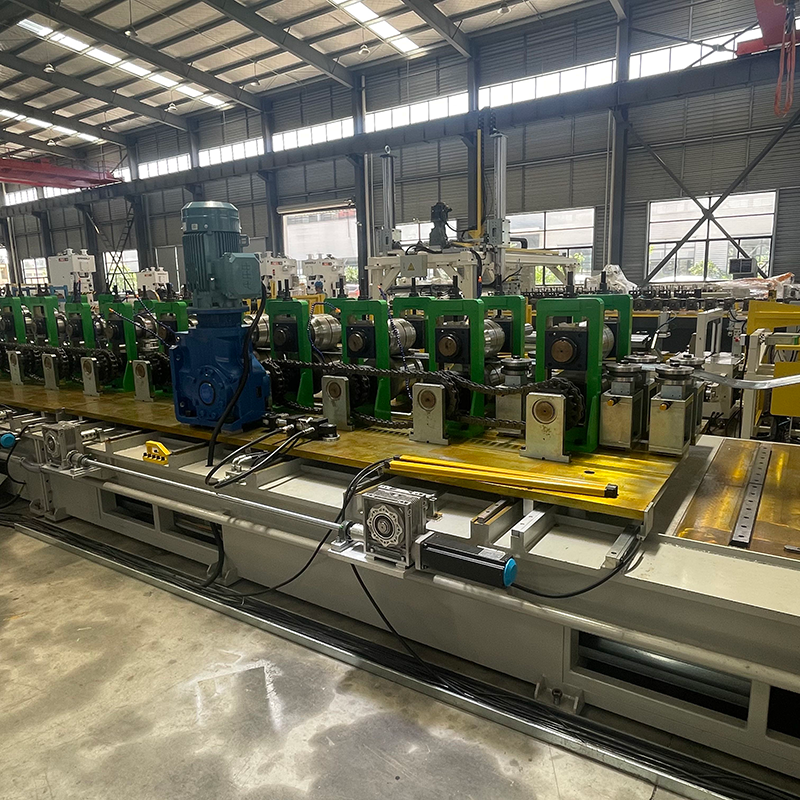
연속 지붕 프로젝트에 입찰하는 철골 제작자는 일반적으로 도면을 검토할 때 동일한 결론에 도달합니다. 즉, 지붕 중도리는 Z자 모양이고 작업장은 C 채널로 설정되어 있으며 간격이 보이는 것보다 넓습니다. Z 도리 롤 성형 기계는 펀칭 및 절단을 포함하여 단일 패스로 용융 아연 도금 강철 스트립에서 Z 프로파일을 생산하는 연속 냉간 성형 라인입니다.
Z 단면의 오프셋 플랜지를 사용하면 도리를 묶음으로 중첩하고 스플라이스에서 겹칠 수 있지만 이러한 오프셋으로 인해 롤 툴링, 구멍 펀칭 및 전단 타이밍이 C 도리 라인과 다르게 설계됩니다. 잘못된 기계는 일반적으로 플랜지 각도 편차, 잘못 정렬된 접합 구멍 또는 펀칭 용량을 제공할 수 없는 라인 속도의 형태로 나타납니다.
짧은 정의: Z 도리 롤 성형 기계는 강철 스트립을 비대칭 Z 섹션으로 구부리고 동일한 생산 흐름에서 펀칭, 절단 및 선택적 스태킹을 통합하는 연속 냉간 성형 시스템입니다.
Z 도리 롤 성형 기계는 완성된 도리를 단단히 중첩하고 예측 가능하게 접합할 수 있는 한계 내에서 플랜지 오프셋과 플랜지 각도를 유지해야 합니다. 전체 길이에 걸쳐 오프셋은 1.0mm 이내이고 플랜지 직각도는 1도 이내입니다.
두 플랜지 사이의 오프셋은 Z 단면의 정의 치수입니다. 성형하는 동안 스트립은 중립 축으로부터 서로 다른 거리에서 두 방향으로 구부러집니다. 롤 플라워가 스프링백의 균형을 맞추지 못하면 프로파일이 비틀리고 플랜지 팁이 열리거나 닫힙니다. 이로 인해 중첩된 도리 사이에 눈에 띄는 간격이 생기고 트럭에서 묶음이 불안정해집니다.
중첩은 우선 Z Purlins를 선택하는 주된 경제적 이유입니다.
포장된 Z 도리 묶음은 동일한 섹션 높이를 가진 동일한 수의 C 도리보다 트럭 바닥 공간을 대략 25~35% 적게 사용합니다. 성형 라인에서 비틀림과 스프링백이 제어되지 않으면 이러한 절감 효과가 사라집니다.
Z 퍼린 라인의 실제 처리량은 모터 출력에만 의존하는 것이 아니라 스트립 두께, 웹 높이 및 펀칭 사이클 시간에 따라 달라집니다. 코일 폭이 고정되면 이 세 가지 값은 롤 스탠드 수, 성형 속도 및 펀칭 구성을 결정합니다.
견적을 비교하기 전에 수집할 일반적인 사양 범위:
단일 라인에 C, U, Z 및 Sigma 프로파일이 필요한 작업장의 경우 카세트 및 서보 조정 가능 툴링은 소규모 배치를 실행하는 유연성을 잃지 않으면서 두 개 이상의 프로파일 제품군을 처리할 수 있습니다.
 C, U, Z 및 Sigma 섹션용 멀티 프로파일 롤 성형 기계 이 기계는 카세트와 서보 조정 가능 툴링을 결합하여 C, U, Z 및 Sigma를 포함한 여러 프로파일 제품군을 한 라인에서 실행합니다. 이는 도리 생산 맥락에서 언급했듯이 높은 생산량을 유지하면서 소규모 배치에 대한 유연성이 필요한 작업장에 적합합니다. 제품보기 →
15m/min의 속도로 2.0mm 재료에 250mm 웹 도리를 고려하십시오. 6시간의 순 가동 시간은 유휴 시간, 코일 교체 및 설정을 허용하기 전에 교대당 약 5,400미터의 도리 길이를 산출합니다. 절단 길이, 구멍 수 및 묶음 속도는 해당 수치를 10~20%까지 줄일 수 있습니다.
| 매개변수 | 일반적인 범위 | 생산에 미치는 영향 |
| 스트립 두께 | 1.5-3.0mm, Q235B / Q355B | 두꺼운 스트립에는 더 많은 패스와 더 낮은 속도가 필요합니다. |
| 웹 높이 | 100-350mm | 조정 가능한 스탠드 커버 범위; 고정 툴링은 더 단단한 오프셋을 유지합니다. |
| 플랜지 폭 | 40-70mm | 코일 폭을 설정하고 슬리팅 비용에 영향을 줍니다. |
| 속도 형성 | 8-18m/분 | 펀칭 사이클 시간은 일반적으로 한계입니다 |
| 길이 공차 | /-1.0-2.0mm | 겹쳐진 접합의 설치 속도에 영향을 미칩니다. |
| 구멍 간격 공차 | /-0.5mm(서보 펀치 포함) | 현장에서 클리트 구멍의 재작업을 방지합니다. |
전환 시간은 Z Purlin 기계 간의 가장 큰 운영 비용 차이이며, 이는 일년 내내 하나의 프로파일을 실행하는 라인과 매일 소량 배치를 처리하는 라인을 분리합니다.
클래식 옵션은 작업자가 스페이서를 추가하거나 제거하여 새로운 웹 높이에 맞게 스탠드를 재설정하는 심 조정 롤입니다. 서보 조정 가능 솔루션은 모터로 스탠드 폭과 프로파일 높이를 변경하여 동일한 롤 카트리지를 제자리에 유지합니다. 퀵 체인지 카세트 시스템은 하나의 완전한 툴링 카세트를 제거하고 몇 분 만에 다른 카세트를 삽입합니다.
| 구성 | 전환 시간 | 최적의 핏 |
| 심 조정 | 30~60분 | 하나 또는 두 개의 안정적인 프로필, 장기간 실행 |
| 서보 조정 가능 | 5~10분 | 웹 높이 3~8개 |
| 퀵체인지 카세트 | 2~5분 | 일일 프로필 변경 및 JIT 일정 |
생산 라인의 경험 법칙: 하나의 웹 높이가 월 500톤 이상 작동하는 경우 전용 고정 롤 Z 기계가 안정성 면에서 범용 라인을 능가합니다. 해당 볼륨 미만에서는 조정 가능성으로 인해 투자 회수 기간이 단축됩니다.
펀칭은 계산할 첫 번째 병목 현상입니다. 접합된 Z 도리는 6~12개의 구멍을 전달할 수 있고 펀칭 사이클 시간에 따라 라인 속도의 상한선이 설정되기 때문입니다.
미리 천공된 코일은 편리해 보이지만 구멍 패턴은 프로젝트마다 변경됩니다. 온라인 서보 펀칭은 스트립 두께가 변경되더라도 구멍 간격을 /-0.5mm 이내로 유지하는 폐쇄 루프 인코더를 사용하여 절단 위치에 대해 모든 구멍을 등록합니다. 코일 처리 일정에 도리 외에 태양광 브래킷이나 케이블 트레이 펀칭이 포함된 경우 성형 스탠드가 아닌 펀칭 헤드가 유연성 결정이 됩니다.
 태양광 PV 브래킷용 8축 서보 펀칭 롤 성형기 8축 서보 펀칭 시스템을 갖춘 이 라인은 솔라 브래킷 프로파일의 펀치 위치와 프로파일 너비/높이를 자동으로 조정합니다. 정확한 구멍 간격을 위한 폐쇄 루프 인코더 등록을 제공하므로 프로젝트마다 펀치 패턴이 다를 때 이상적입니다. 제품보기 →
절단을 위해 서보 플라잉 가위는 가위를 통과 라인과 동기화하여 길이 공차를 /-1.0mm로 유지합니다. 유압식 차단 장치는 저렴하지만 일반적으로 /-3 ~ 5mm에 착륙하여 현장 조립 속도를 늦추는 버를 생성합니다. 전체 드라이브 및 제어 레이아웃을 다음과 비교하십시오. 프로파일 성형기 선택 가이드 공급업체를 선정하기 전에.
절단 후 도리를 계산하고 묶기 위해 런아웃 테이블로 이동합니다. 자동 스트래핑 스테이션은 교대당 두 명의 육체 작업자를 대체하고 번들 장력을 일정하게 유지하여 동일한 트럭 운송 중에 네스팅 형상을 보호하여 Z 프로파일을 매력적으로 만듭니다.
 금속 번들용 자동 프로파일 포장 및 결속 기계 이 포장 시스템은 버튼 뒤집기, 소형 묶음 포장, 목재 지지대를 사용한 대형 묶음 팔레타이징을 자동화합니다. 이는 수동 번들링 작업자를 대체하고 일관된 번들 장력을 보장하여 운송 중 도리 프로파일을 보호하고 다운스트림 처리를 개선합니다. 제품보기 →
가장 긴 도리의 펀칭 타이밍을 시뮬레이션하도록 공급업체에 요청하십시오. 제어 프로그램은 평균 통과 라인 속도뿐만 아니라 가속, 감속 및 컷 표시 위치 지정을 고려해야 합니다.
Z 도리 기계 공급업체를 비교하는 가장 빠른 방법은 상업 견적 전에 세 가지 문서(롤 플라워 도면, 펀칭 다이 레이아웃 및 자체 강철 스트립으로 형성된 테스트 피스)를 요청하는 것입니다.
장비 제안을 평가할 때 다음 순서를 사용하십시오.
커밋하기 전에 설치된 참조를 검토하세요. Sihua의 프로젝트 사례 아카이브 위에서 설명한 것과 동일한 서보 펀칭 및 플라잉 전단 아키텍처를 사용하여 금속 건축 제작자에게 제공되는 완전한 도리 및 랙 성형 라인을 포함합니다.
Z Purlin 기계 구매를 좌우하는 네 가지 질문에 대한 짧은 답변은 다음과 같습니다.
예. 서보 조정 가능한 스탠드 또는 신속 변경 카세트가 있는 다중 프로파일 라인은 C, U, Z 및 Sigma 섹션 간을 전환합니다. 툴링을 전혀 변경하지 않는 전용 Z 라인에 비해 공차 안정성이 약간 낮은 것이 트레이드오프입니다.
표준 라인은 Q235B 또는 Q355B 등급의 1.5~3.0mm 용융 아연 도금 강철 스트립을 처리합니다. 상부 두께는 플랜지 폭과 성형 패스 수에 따라 달라집니다. 패스 수가 너무 적으면 플랜지 팁에 스프링백이 발생하고 네스팅 간격이 불안정해집니다.
15m/분의 속도로 2.0mm 자재를 가공하고 6시간의 순 가동 시간을 사용하면 8시간 교대 근무로 약 5,400m의 도리 길이를 생산할 수 있습니다. 절단 길이, 구멍 수 및 적층 속도로 인해 해당 수치가 줄어들 수 있으므로 자체 제품 구성으로 펀칭 사이클 시간을 확인하십시오.
도리 길이 공차는 겹쳐진 접합의 설치 속도를 제어합니다. 폐쇄 루프 길이 측정 기능을 갖춘 서보 플라잉 가위는 /-1.0 ~ 2.0mm를 유지합니다. 유압 전단기는 일반적으로 버 방향이 일관되지 않은 /-3 ~ 5mm에 도달합니다. 연속 지붕 프로젝트의 경우 엄격한 허용 오차는 현장에서 그 자체로 가치가 있습니다.
저희가 필요하실 때 언제든지 연락 주세요!
연락처 정보
제품
모바일