천장 T 그리드 시스템은 상업용 및 산업용 건물에 매달린 천장을 만드는 데 가장 널리 사용되는 방법 중 하나입니다. 이러한 모든 시스템의 중심에는 메인 티, 크로스 티, 연결 부품 등 롤 성형 강철 프로파일 세트가 있습니다. 는 프로파일 정밀도 이러한 금속 섹션에 따라 천장 그리드가 얼마나 잘 조립되는지, 얼마나 많은 무게를 지탱할 수 있는지, 완성된 천장이 얼마나 직선적이고 깨끗한지 결정됩니다. 이 가이드에서는 천장 T 그리드 롤 성형 기계를 선택할 때 프로파일 정밀도가 결정 수준의 문제인 이유를 설명합니다.
천장 T 그리드 프로파일은 역 T자 모양의 롤 성형 강철 구성요소입니다. 수직 웹은 하중 전달 경로를 생성하고 수평 플랜지는 천장 타일 및 조명 설비를 위한 선반을 제공합니다. 표준 매달린 천장 시스템에서 메인 티는 한 방향으로 움직이고 크로스 티는 일정한 간격으로 고정됩니다. 결과 그리드는 음향 패널, 환기 그릴 및 조명 설비를 지원하는 구조적 프레임워크 역할을 합니다.
이러한 프로파일은 대량 생산되기 때문에 치수 정확도는 부품마다 반복 가능해야 합니다. 웹 높이나 플랜지 너비가 약간만 변하면 크로스 티가 느슨해지거나 천장 평면이 기복을 일으킬 수 있습니다.
프로필 정밀도는 단순한 미학적 문제가 아닙니다. 이는 전체 천장 시스템의 성능에 영향을 미칩니다. 미국 재료 시험 협회(ASTM) 및 유사한 표준에서는 금속 천장 그리드 구성 요소에 대한 허용 공차를 지정합니다. 롤 성형 기계가 이러한 공차를 벗어나는 프로파일을 생산할 때 세 가지 문제가 나타납니다.
간단히 말해서, 정밀도는 원시 코일과 설계된 대로 작동하는 천장 시스템 사이의 가교 역할을 합니다.
천장 T 그리드 롤 성형 라인을 평가할 때 다음 치수를 정기적으로 확인해야 합니다.
| 차원 | 권장 공차 | 중요한 이유 |
|---|---|---|
| 웹 높이 | ±0.15mm | 그리드 깊이와 행거로의 하중 전달을 제어합니다. |
| 플랜지 폭 | ±0.20mm | Affects tile seating and visible sightline |
| 슬롯 간격 | ±0.10mm | 크로스 티 맞물림을 일관되게 유지합니다. |
| 구멍 위치 | ±0.10mm | 고정 및 매달기 하드웨어 정렬 보장 |
| 진직도(캠버) | 3,000mm당 ≤ 1.0mm | 물결 모양의 그리드 선을 방지합니다. |
이러한 공차는 롤 성형 기계에 견고한 롤러, 정밀한 서보 피더 및 안정적인 절단 시스템이 있을 때 달성 가능합니다. 이러한 값을 지속적으로 유지할 수 없는 기계는 허용할 수 없는 스크랩 및 현장 문제를 발생시킵니다.
 퀵 체인지 카세트를 갖춘 메인 및 크로스 T-바 그리드 롤 성형 기계 이 롤 성형 기계는 견고한 롤러와 안정적인 절단 시스템을 통해 엄격한 천장 그리드 공차를 유지합니다. 퀵 체인지 카세트는 향후 업데이트 비용을 낮추고, 크로스 T바 절단 테이블을 사용하면 길이를 자유롭게 조절할 수 있습니다. 제품보기 →
여러 가지 기계 설계 선택에 따라 최종 프로파일이 공차 내에 유지되는지 여부가 직접적으로 결정됩니다.
롤러 세트를 통과할 때마다 점진적인 굽힘이 발생합니다. If the roll profiles are poorly calculated or the material springback is not compensated, the flange angle drifts. 경화강으로 제작된 고품질 CNC 가공 롤은 형상을 훨씬 더 오래 유지합니다.
성형력은 측면 하중과 굽힘 모멘트를 생성합니다. 가벼운 프레임은 고속으로 구부러져 웹 높이가 세로로 변합니다. A robust box-frame construction and precise shaft alignment minimise this.
세로 방향의 정밀도도 마찬가지로 중요합니다. 서보 제어 절단 시스템은 인코더를 통해 스트립을 측정하고 정확한 사이클 위치에서 절단하므로 절단 길이와 펀칭 위치가 반복 가능합니다. 이는 T-바에 크로스 티와 정렬되어야 하는 일련의 천공 슬롯이 있는 경우 매우 중요합니다.
후크형 크로스 T바의 경우 연결 형상은 정확한 노칭 및 피어싱에 따라 달라집니다. 이러한 정밀 목표가 실제로 어떻게 실현되는지 확인하고 싶다면 Sihua의 프로젝트 사례 실제 설치를 보여줍니다.
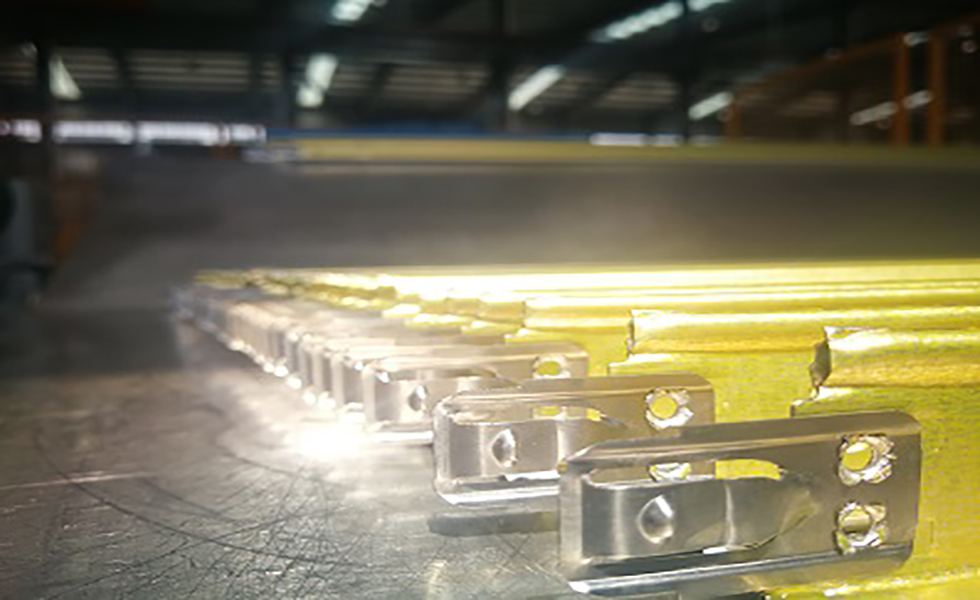 Alloy Hook Cross T-Bar Roll Forming Machine for Ceiling Suspension Systems 이 특수 기계는 안정적인 천장 연결을 위해 통합 합금 후크가 있는 T자형 강철 막대를 형성합니다. 최근 프로젝트에 설치된 이 제품은 고도의 자동화와 신속한 생산을 제공하므로 상업용 및 주거용 천장 부품의 대량 제조에 적합합니다. 제품보기 →
Even the best machine will lose accuracy without proper production discipline. 공차를 안정적으로 유지하는 세 가지 실용적인 영역:
는 완전한 구매자 가이드 많은 제작자가 사용하는 유지 관리 일정표가 포함되어 있습니다.
공급업체를 평가할 때 대량 실행 중에 기계가 어떻게 공차를 유지하는지 물어보십시오. 다음과 같은 기능을 찾으십시오.
다양한 천장 그리드 프로파일에는 다양한 도구가 필요합니다. 메인 및 크로스 티를 생산하는 라인에는 웹 높이나 플랜지 폭을 변경하기 위한 교체 가능한 카세트가 장착될 수 있습니다. 후크형 크로스 티를 실행하려는 경우 펀칭 및 노칭 스테이션을 성형 속도에 맞춰 정렬해야 합니다. UT, FUT, UDT 시리즈와 같은 특수 섹션의 경우 기계에 추가 성형 스테이션과 정밀한 딤플링 도구가 필요합니다.
는 투자 회수 기간 기계가 속도를 늦추지 않고 정밀도를 유지할 수 있으면 성능이 향상됩니다. Sihua의 천장 T 그리드 형성 시스템은 서보 제어와 견고한 프레임을 통합하여 위 표에 표시된 값을 유지합니다. 귀하의 생산 목표에 대해 영업 엔지니어는 귀하의 코일 사양을 기반으로 정확한 공차 데이터를 제공할 수 있습니다.
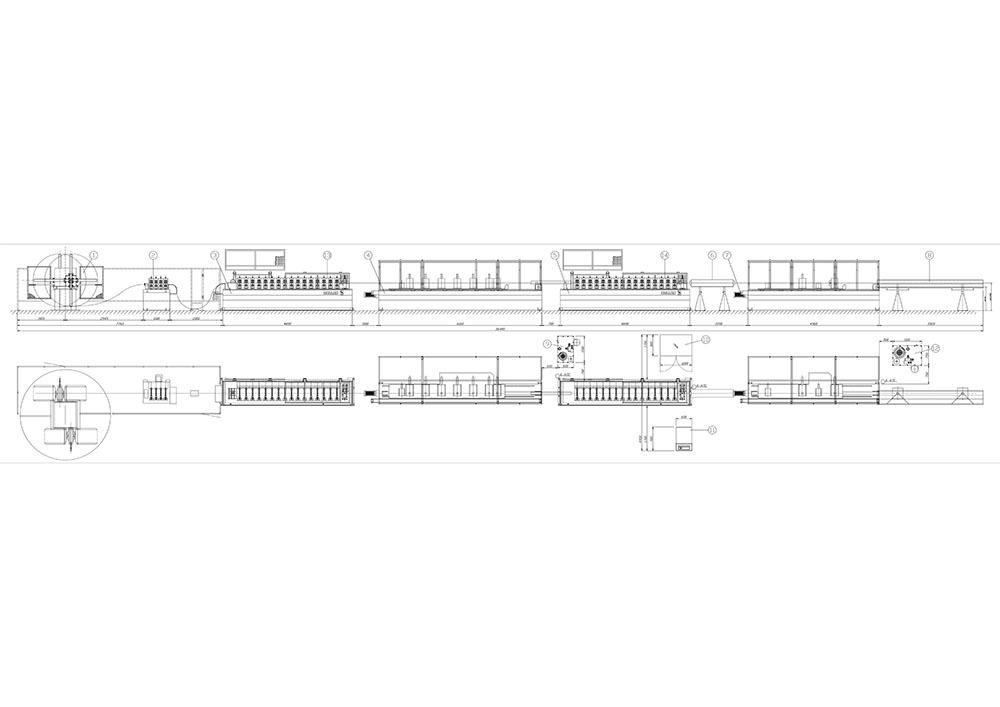 UT FUT UDT 천장 T-그리드 바 롤 성형 기계 이 다목적 기계는 하나의 장치에서 UT, FUT 및 UDT 천장 T 그리드용 메인 프로파일과 교차 프로파일을 모두 생산합니다. 서보 제어 장치와 견고한 프레임은 웹 높이, 플랜지 너비 및 슬롯 간격에 대한 표준 공차를 유지하는 데 도움이 됩니다. 제품보기 →
A: 표준 공차는 일반적으로 웹 높이의 경우 ±0.15mm, 플랜지 너비의 경우 ±0.20mm, 슬롯 간격의 경우 ±0.10mm입니다. 이는 시험 절단 샘플을 통해 확인할 수 있습니다.
A: 네, 퀵 체인지 카세트 시스템을 사용하면 됩니다. 성형 롤러를 변경하면 동일한 기계에서 장기간 가동 중단 없이 메인 T바, 크로스 T바, 심지어 후크형 구성품까지 생산할 수 있습니다.
A: 롤러 수명은 코일 재질과 작동 시간에 따라 달라집니다. 아연도금 강철 스트립의 경우 많은 제작자는 재연삭이 필요하기 전에 100만~200만 미터를 확보합니다. 정기적인 치수 검사를 통해 툴링에 유지 관리가 필요한 시기를 알 수 있습니다.
Profile precision is the central performance criterion in a ceiling T grid roll forming machine. 이는 재료 비용, 설치 효율성, 구조적 무결성 및 최종 천장의 시각적 품질을 연결합니다. 기계 견적을 비교할 때 속도에만 초점을 맞추지 마십시오. 기계가 수년간 엄격한 공차를 유지할 수 있는지 확인하십시오. A high-precision line may cost more initially, but the reduction in waste, rework, and field complaints delivers a much better return.
UT FUT UDT 천장 T-그리드 바 롤 성형 기계 메인 및 크로스 레이아웃 (메인 및 크로스) UT 천장 T-그리드 프로파일 및 (메인 및 크로스) FUT 천장 T-그리드 프로파일은 단 하나의 기계에서 생산할 수 있습니...
자세히 보기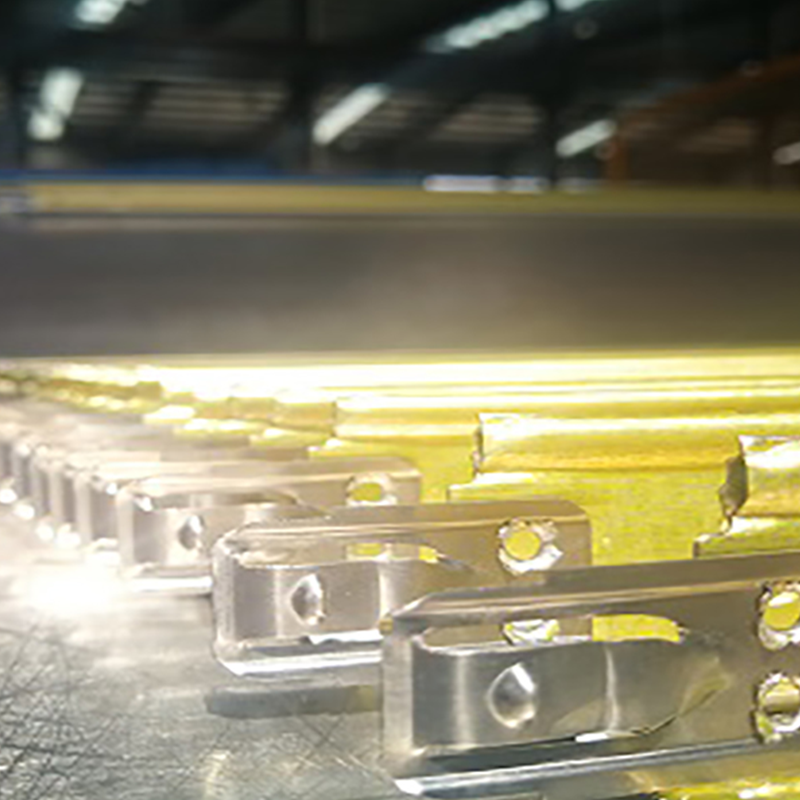
3.합금 후크 크로스 T-바 롤 성형 기계는 통합 합금 후크가 있는 T자형 강철 막대를 생산하기 위해 설계된 특수 장비입니다. 이러한 구성 요소는 상업용 건물과 주거용 건물 모두의 천장 서스펜션 시스템에 널리 활용됩니다. ...
자세히 보기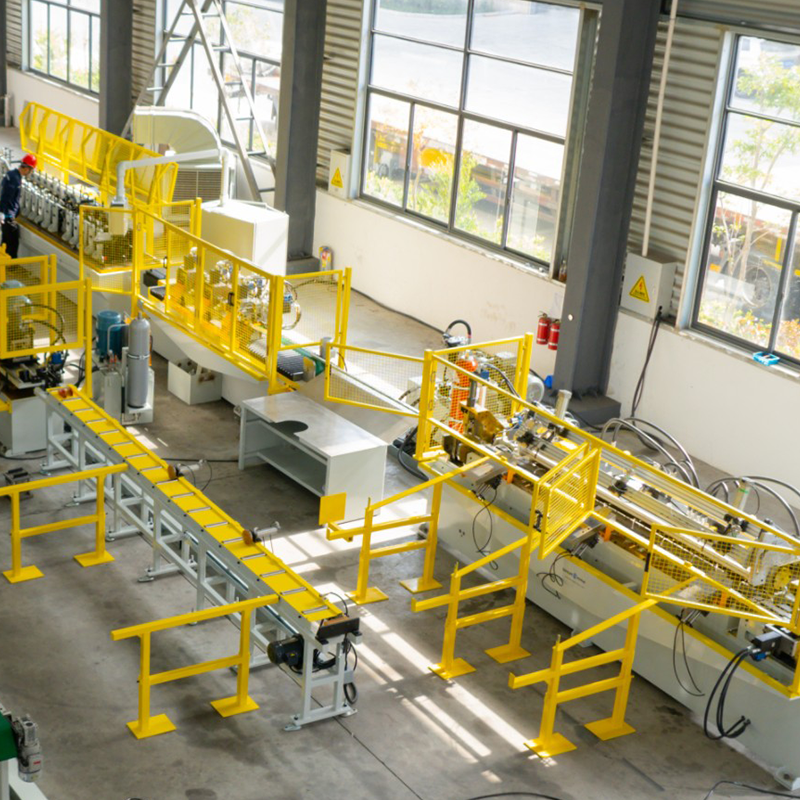
이중 헤드 사전 도장된 강철 유압 확장/수축 언코일러, 이중 헤드 아연 도금 강철 확장/수축 언코일러, 사전 도장된 강철 보관 브래킷, 벨트 감소. 5미터 길이의 갠트리 크레인 생산 기지는 높은 정밀도로 일체형으로 제작됩니...
자세히 보기저희가 필요하실 때 언제든지 연락 주세요!
연락처 정보
제품
모바일