산업용 스토리지 솔루션의 세계에서는 다음과 같은 용어가 사용됩니다. 직립 랙 그리고 팔레트 랙 종종 같은 의미로 사용됩니다. 그러나 이를 생산하는 기계에는 뚜렷하고 중요한 차이점이 있습니다. 와 의 차이점 이해하기 수직 랙 롤 성형 기계 그리고 a pallet rack roll forming machine is critical for any manufacturer or warehouse operator looking to invest in production equipment. While both are used to create components for storage systems, they are optimized for different profiles, load capacities, and production goals. This article provides a deep-dive, technical comparison to help you determine which machine aligns with your manufacturing requirements.
기계를 이해하려면 먼저 기계가 만드는 제품을 이해해야 합니다. 팔레트 랙킹 시스템은 완전한 구조이지만 기본 구성 요소는 빔(수평 하중 지지대)과 직립체(수직 프레임)입니다. "팔레트 랙 롤 성형 기계"라는 용어는 이 시스템의 구성 요소를 생산하는 장비에 대한 광범위한 범주로 자주 사용됩니다. 그러나 정확한 산업 용어로 이 기계는 일반적으로 빔 또는 전체 프레임 구조를 생산하도록 구성됩니다. 수직 랙 롤 성형 기계 수직 기둥을 생산하도록 특별히 설계되었습니다.
수직 프레임 또는 기둥으로도 알려진 직립은 모든 랙킹 시스템의 구조적 백본입니다. 빔에서 전달되는 보관 물품의 전체 중량을 지탱해야 하는 수직 지지대입니다. 이러한 구성 요소는 특정 단면 모양(주로 L자형, C자형 또는 특수 내구성이 뛰어난 C형)이 특징이며 조정 가능한 빔 배치를 위한 일련의 천공 구멍 또는 슬롯이 특징입니다. 수직 기둥의 디자인과 강도는 전체 보관 시스템의 안전성과 수명에 가장 중요합니다.
반대로, 팔레트 랙은 직립, 빔 및 와이어 데크로 구성된 완전한 구조입니다. "팔레트 랙 롤 성형 기계"에 대해 논의할 때 이는 시스템의 직립 및 구조 구성 요소를 모두 생산할 수 있는 라인을 가리키는 포괄적인 용어인 경우가 많지만, 이 용어는 특히 구조 또는 스텝 빔을 생산하는 기계를 지칭하는 경우가 많습니다. 중요한 점은 모든 직립형 랙 기계가 팔레트 랙 구성 요소를 생산하지만 모든 팔레트 랙 기계가 특화된 직립형 프로파일을 효율적으로 생산하도록 설계된 것은 아니라는 점입니다.
이 두 기계의 차이점은 엔지니어링, 성형 스테이션 및 기능에 있습니다. 표준 팔레트 빔 기계는 비교적 간단한 반면, 직립형 랙 기계는 복잡하고 고정밀 장비입니다. 다음은 기술적인 차이점을 자세히 분석한 것입니다.
| 특징 | 수직 랙 롤 성형 기계 | 팔레트 랙(빔) 롤 성형기 |
|---|---|---|
| 주요 제품 | 직립 기둥, 수직 프레임(L/C/특수 C 프로파일) | 스텝빔, 가로보, 수평구조부재 |
| 복잡성 | 높음. 복잡한 굽힘 및 모양에는 더 많은 성형 스테이션(18-24)이 필요합니다. | 중간. 더 단순한 "U" 또는 "C" 채널 형상에는 더 적은 스테이션이 필요합니다. |
| 재료 두께 | 일반적으로 하중 지지력을 위한 더 무거운 게이지입니다(1.5mm ~ 3.0mm 이상). | 일반적으로 빔은 수평 하중을 다르게 지지하므로 더 가벼운 게이지(1.2mm - 2.0mm)입니다. |
| 펀칭 및 구멍 패턴 | 치명적입니다. 특정 간격(예: 50mm 또는 75mm 간격)의 눈물방울 또는 슬롯형 구멍에 대한 고정밀 사전 펀칭 또는 인라인 펀칭이 필요합니다. | 덜 복잡합니다. 연결 클립을 위한 끝 절단 및 단순 구멍만 필요할 수 있습니다. |
| 드라이브 및 변속기 | 두꺼운 강철을 다루기 위해 높은 토크를 위해 대형 기어박스 드라이브를 활용하는 경우가 많습니다. | 더 가벼운 자재 부하로 인해 더 간단한 체인 전송 시스템을 활용할 수 있습니다. |
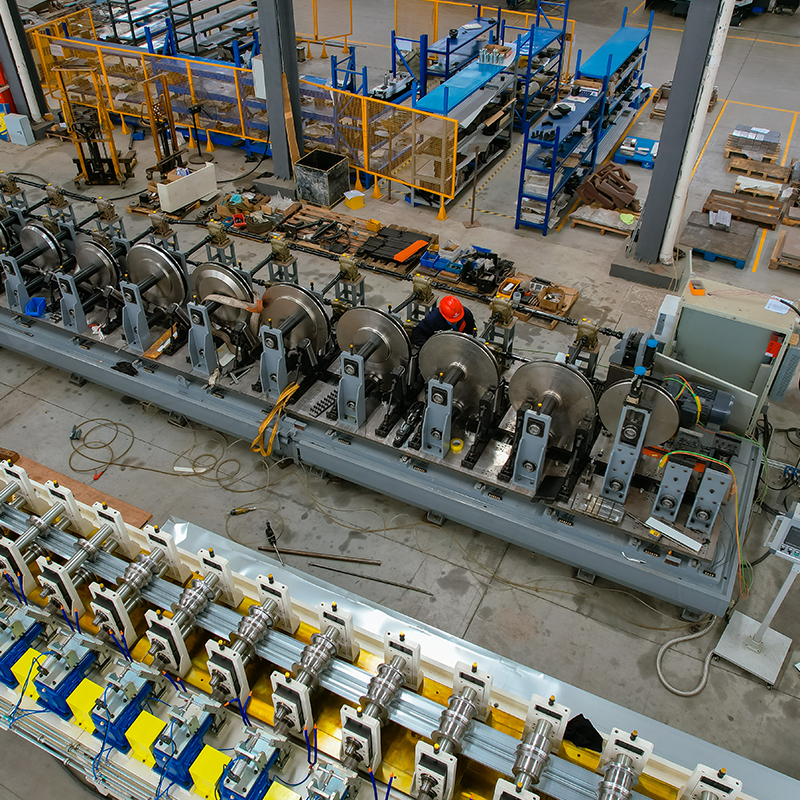
특수 기계에 투자하면 기둥의 특정한 기하학적 구조와 구조적 무결성이 유지됩니다. 는 수직 랙 롤 성형 기계 단순히 형태를 만들기 위한 것이 아닙니다. 또한 고층 보관에 필요한 견고성을 갖춘 프로파일을 일관되게 생성해야 합니다. 성형 스테이션의 수, 롤러 재료(종종 높은 경도 등급의 GCr15 또는 Cr12MoV) 및 기계 프레임의 구조적 강도(종종 35-45mm 두께의 강판)는 모두 두꺼운 코일 성형에 따른 상당한 응력을 처리하도록 설계되었습니다.
이 전문 분야는 재료 선택까지 확장됩니다. 표준 기계는 아연 도금 강철을 처리할 수 있지만 직립형 기계는 항복 강도가 높은 탄소강(A570/A572) 및 두꺼운 아연 도금 강철과 같은 견고한 재료에 맞게 보정되었습니다.
직립형 랙의 제조 라인은 정밀도와 효율성을 보장하기 위해 구성 및 옵션 구성 요소가 크게 다릅니다.
a에 대한 완전한 라인 수직 랙 롤 성형 기계 일반적으로 고급 보조 장비가 포함됩니다.
최신 직립형 랙 기계의 가장 중요한 기능 중 하나는 단일 기계에서 여러 프로파일을 생성할 수 있다는 것입니다. 이는 성형 롤러 사이의 스페이서를 조정하거나 PLC(Siemens 또는 유사한 제품)를 통해 제어되는 완전 자동 폭 조정 시스템을 통해 보다 효율적으로 달성할 수 있습니다. 이를 통해 제조업체는 L자형, C자형 또는 기타 특수 직립형 설계 간에 신속하게 전환하여 가동 중지 시간을 최소화할 수 있습니다. 표준 팔레트 빔 기계에는 일반적으로 이러한 수준의 복잡한 재구성이 부족합니다.
업계에서 흔히 발생하는 혼란, 즉 구조적 랙킹과 롤 성형 랙킹의 차이점을 해결하는 것이 중요합니다.
A 구조적 벽돌쌓기 시스템은 무거운 열간 압연 강철 부품을 용접하거나 볼트로 결합하여 만들어집니다. 이 강철은 매우 무거운 하중과 높은 충격 저항을 위해 설계된 더 두껍고 낮은 게이지 강철입니다. 이러한 유형의 랙킹은 견고하고 내구성이 뛰어나 지게차 충격이 주요 관심사인 환경에서 자주 사용되지만 비용이 훨씬 더 많이 들고 리드 타임도 길어집니다.
반대로, 롤 형태의 랙킹 이 기사에서 논의된 기계를 통해 강철을 냉간 압연하여 생성됩니다. 강철은 강도를 위해 형상에 따라 실온에서 성형됩니다. 구조용 강철만큼 충격에 강하지는 않지만 비용 효율적이고 모듈식이며 쉽게 조정 가능하므로 다양한 선택형 또는 푸시백 랙킹 응용 분야에 이상적입니다. 는 수직 랙 롤 성형 기계 이 냉간 압연 성형 공정을 위해 특별히 설계되어 엄격한 하중 요구 사항을 충족하도록 강철의 모양과 강도를 최적화합니다.
구매할 기계를 결정할 때 제조업체는 출력 프로필 외에도 여러 요소를 평가해야 합니다.
업계 관행에 따르면 직립형 랙 기계로 생산된 롤 형태의 랙은 조정성이 중요한 계절에 따라 변화하는 제품을 저장하는 시설에 가장 잘 적용됩니다. 소매 창고와 제3자 물류(3PL) 센터에서는 다양한 SKU 크기를 수용하기 위해 빔을 2인치 단위로 쉽게 재배치할 수 있기 때문에 이를 선호합니다. 대조적으로, 구조용 용접 프레임은 보다 영구적이고 충격이 큰 보관 시나리오에 적합합니다.
기본 출력은 팔레트 랙킹 시스템에 사용되는 수직 기둥 또는 직립형입니다. 이는 하중을 견디는 주요 수직 지지대입니다.
예, 많은 최신 기계는 조정 가능한 스페이서 또는 자동화된 너비 조정 시스템으로 설계되어 L자형, C자형 또는 특수 고강도 설계와 같은 다양한 프로파일을 생산할 수 있습니다.
반드시 그런 것은 아닙니다. 직립형 기계는 서로 관련되어 있지만 특수한 하위 집합입니다. "팔레트 랙 기계"는 빔을 생산하는 기계를 가리키는 더 넓은 용어입니다. 직립형 기계는 복잡한 수직 프레임을 위해 특별히 설계되었습니다.
구성에 따라 이러한 기계는 일반적으로 견고한 응용 분야의 경우 1.5mm에서 최대 3.0mm 이상의 두께를 처리합니다.
넓은 소재의 단일 디코일러 레벨링 기계 및 양면에 작은 구멍을 뚫는 기계 모든 상부 및 하부 롤러는 웜기어 감속기에 연결됩니다. 이로 인해 형성된 ...
자세히 보기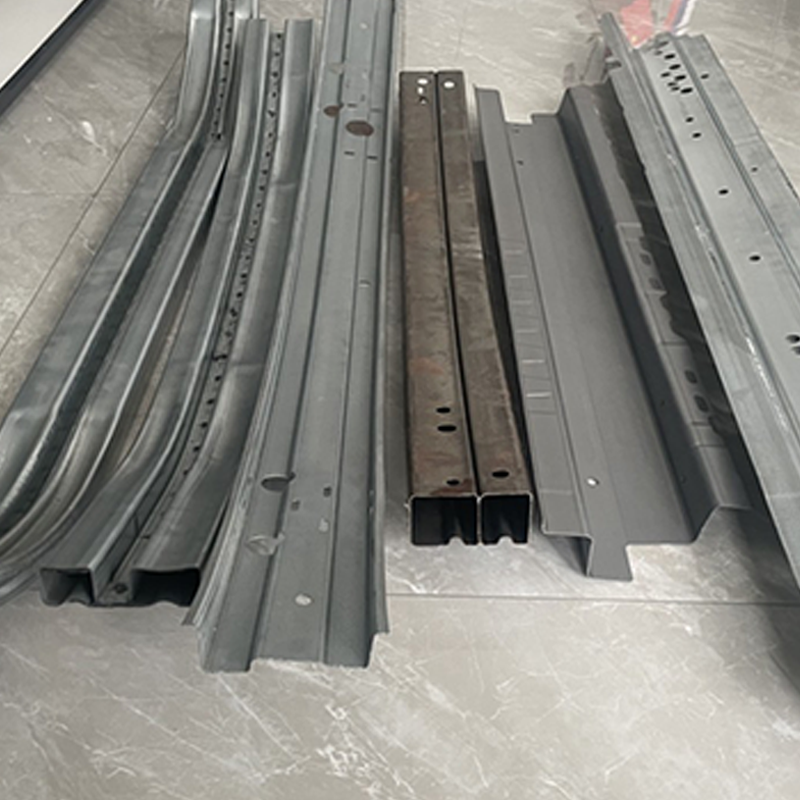
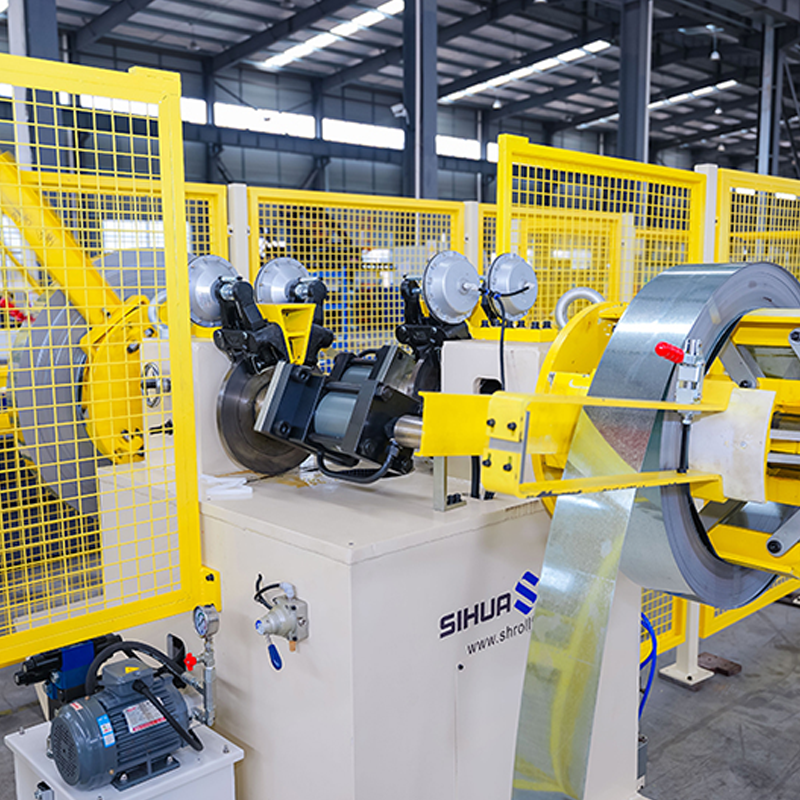
무자재 감지 기능이 있는 자동 회전 이중 헤드 유압 디코일러, 측면당 5톤. 레이저 출력과 용접 길이는 다양한 두께와 너비의 강철 스트립을 수용할 수 있도록 조정 가능합니다. ...
자세히 보기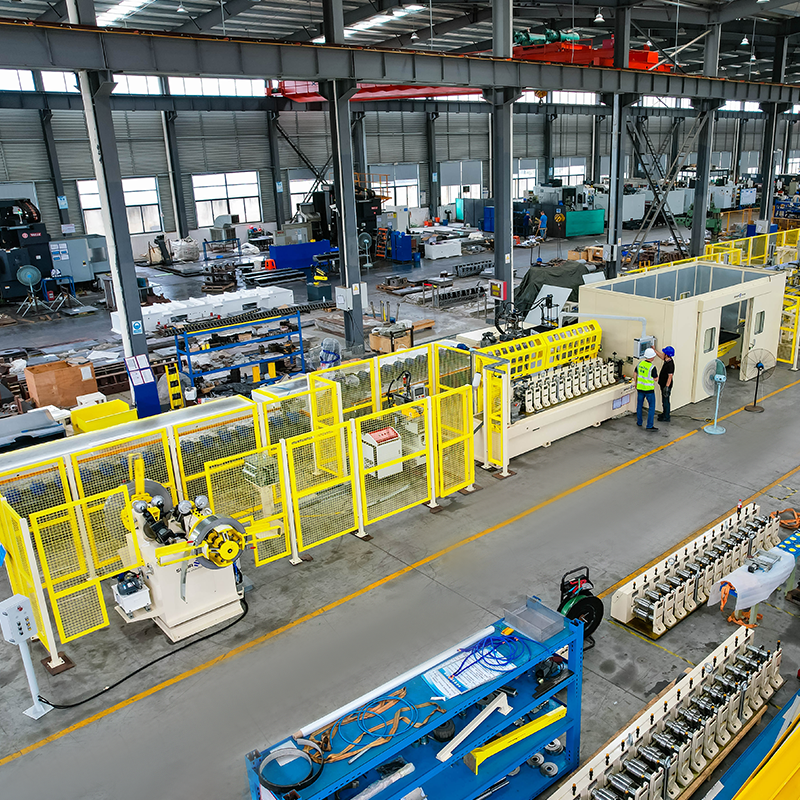
무자재 감지 기능이 있는 자동 회전 이중 헤드 유압 디코일러, 측면당 5톤. 퀵 체인지 카세트 롤 성형기(교체 시간은 30분 소요) 기계를 멈추지 ...
자세히 보기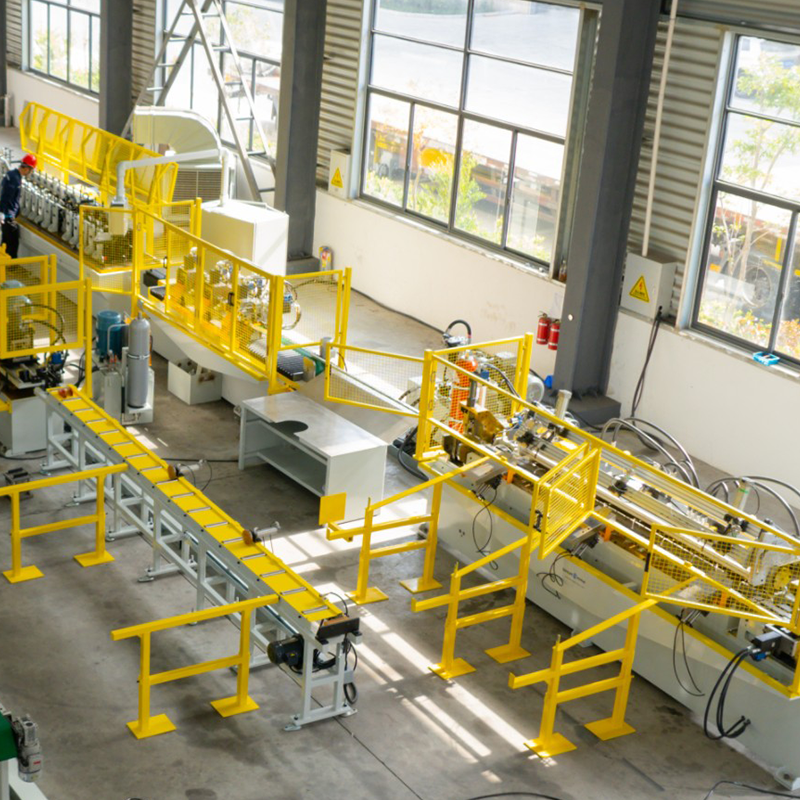
이중 헤드 사전 도장된 강철 유압 확장/수축 언코일러, 이중 헤드 아연 도금 강철 확장/수축 언코일러, 사전 도장된 강철 보관 브래킷, 벨트 감소. 5미터 길이의 갠트리 크레인 생산 기지는 높은 정밀도로 일체형으로 제작됩니...
자세히 보기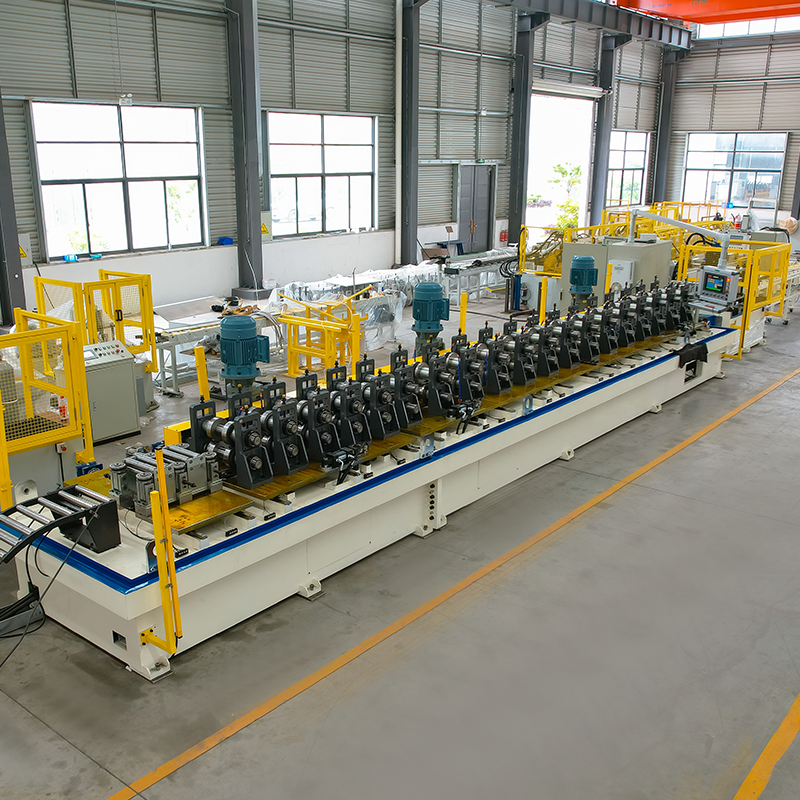
솔라 브라켓 자동 변경 폭 롤 성형 기계 저장 플랫폼과 로봇 팔을 갖춘 자재 디코일러 레벨링 기계 (펀치 프레스를 사용하려면 레벨링 기계가 필요합니...
자세히 보기저희가 필요하실 때 언제든지 연락 주세요!
연락처 정보
제품
모바일