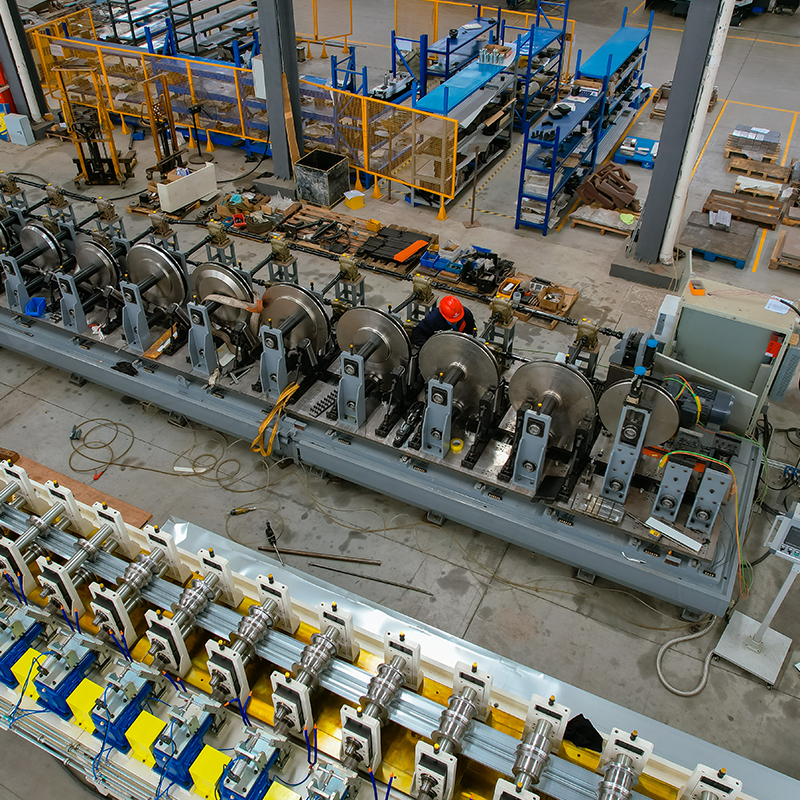
강철 코일에서 롤 성형 알루미늄으로 생산을 옮기는 라인 관리자는 설정 시트를 거의 유지하지 못합니다. 태양광 장착 브래킷용 1.5mm 5052-H32를 형성하는 제조업체는 40미터마다 가장자리 파동을 보거나 최종 스테이션을 떠날 때 프로파일 다리 스프링이 4도 열리는 것을 볼 수 있습니다. 스트립 게이지는 동일했고 롤은 깨끗했으며 라인 속도는 변하지 않았습니다. 변경된 것은 재료입니다. 알루미늄은 강철보다 가공 경화가 빠르고 항복 강도에 비해 더 많은 탄성 에너지를 저장하며 강철의 약 3배 속도로 열을 전도합니다.
롤 성형 알루미늄 일정한 단면 프로파일을 생성하기 위해 일련의 윤곽이 있는 롤 스테이션을 통해 알루미늄 코일을 연속적으로 점진적으로 굽히는 것입니다. 성형 원리는 강철과 일치하지만 위의 차이점은 합금 선택, 툴링 마감, 윤활, 라인 속도 및 솔직하게 인용할 수 있는 공차 등 모든 다운스트림 결정을 변경합니다.
알루미늄 롤 성형을 지배하는 합금은 1xxx, 3xxx 및 5xxx 시리즈이며, 6xxx 합금은 부드러운 템퍼로만 성형되어야 합니다. 성질이 강할수록 프로파일이 굽은 선에서 깨질 가능성이 높아집니다.
기본적으로 순수 알루미늄인 1xxx 시리즈는 성형성은 가장 뛰어나지만 강도가 매우 낮기 때문에 장식용 트림, 후레싱, 개스킷에 적합합니다. 3xxx 시리즈는 망간을 추가하고 3003은 연신율, 내식성 및 비용의 균형을 맞추기 때문에 지붕 프로필, 홈통 및 태양광 프레임의 기본값입니다. 5xxx 시리즈에는 마그네슘이 추가되었습니다. 5052 및 5056은 3003-H14보다 약 두 배의 항복 강도를 제공하며 해양, 운송 및 탱크 프로파일의 표준이 됩니다. 6xxx 시리즈는 열처리가 가능합니다. 6061-T4는 넉넉한 반경으로 롤 성형할 수 있지만 6061-T6은 일반적으로 균열이 발생하므로 냉간 굽힘용으로 지정해서는 안 됩니다.
| 합금 및 성미 | 항복 강도 | 신장 | 최소 굴곡 반경 | 일반적인 프로필 |
| 1100-O | 35MPa | 35% | 0.5t | 트림, 플래싱, 장식 |
| 3003-O | 45MPa | 25% | 1.0t | 루핑, 홈통 |
| 3003-H14 | 145MPa | 12% | 1.5t | 태양광 프레임, 일반 섹션 |
| 5052-H32 | 195MPa | 12% | 2.0t | 해양, 운송, 탱크 |
| 6061-T4 | 145MPa | 22% | 2.5t | 구조적 단면 |
알루미늄은 같은 부분의 강성을 갖는 연강보다 대략 두 배 정도 튀어 나오며 너무 빨리 가공 경화되어 다섯 번째 스테이션에 들어가는 스트립은 첫 번째 스테이션에 들어가는 스트립과 기계적으로 다른 재료가 됩니다.
각 성형 스테이션은 국부 항복 강도를 높여 다음 스테이션의 굽힘력을 높입니다. 누적 효과는 넓어지는 가장자리 파동, 곡선 프로필 또는 코일 런 위로 표류하는 다리 각도로 나타납니다. 알루미늄은 마찰열을 빠르게 전도하므로 잘못된 설정의 눈에 띄는 증상은 뜨거운 스트립이 아닌 미세한 알루미늄 먼지 또는 롤 표면의 픽업입니다.
알루미늄용 롤 공구는 Ra 0.2~0.4 마이크로미터의 표면 마감으로 연마되어야 하며 D2 또는 DC53 공구강으로 가공되어야 하며 일반적으로 분당 15~30m의 속도로 작동해야 합니다.
알루미늄은 공구강에 흠집이 생기고 달라붙는 경향이 있기 때문에 강철 롤 성형에서보다 표면 조도와 윤활이 더 중요합니다. 이러한 조정을 통해 가장 일반적인 결함을 예방할 수 있습니다.
최소 굽힘 반경은 롤 성형을 위한 알루미늄 템퍼를 비교하는 가장 빠른 방법입니다. 이 값은 재료 두께의 배수로 표시되며, 이를 초과하면 외부 굽힘 표면에 균열이 발생합니다.
굽힘 축이 롤링 방향에 수직인 90도 굽힘의 일반적인 사례:
롤링 방향에 수직인 90도 굽힘 값입니다. 롤링 방향과 평행하게 굽히면 최소 반경이 최대 50%까지 높아질 수 있습니다.
연강
알루미늄 합금
적절하게 조정된 알루미늄 롤 성형 라인은 들어오는 스트립 너비와 두께가 사양을 유지하는 경우 ± 0.2mm의 성형 폭 공차와 ± 0.3mm의 다리 길이 공차를 유지합니다.
알루미늄 프로파일의 가장 일반적인 품질 문제는 가장자리 웨이브, 세로 방향 휘어짐 및 눈에 보이는 표면의 미세 스크래치입니다. 가장자리 웨이브는 일반적으로 고르지 않은 스트립 너비 또는 마모된 롤 세트에서 발생합니다. 활은 일관되지 않은 스트립 두께로 인해 발생합니다. 긁힘은 롤 표면 결함, 먼지 또는 윤활 부족으로 인해 발생합니다. 세 가지 모두 양극 산화 처리 또는 PVDF 코팅 후에 더 눈에 띄므로 표면 요구 사항은 견적 단계에서 명시되어야 하며 첫 번째 코일이 실행된 후에는 발견되지 않습니다.
알루미늄 롤 성형 생산은 태양열 장착, 전기 지원, 건축 및 운송의 네 가지 응용 그룹으로 나뉘며 기계 구성은 합금 선택보다 이러한 그룹에서 더 다릅니다.
태양광 설치 프로파일은 일반적으로 1.5~2.5mm 두께의 3003-H14 또는 5052로 형성되며, 플러스 또는 마이너스 0.5mm의 세로 공차를 유지해야 하는 사전 천공 구멍이 있습니다. 이러한 공차는 별도의 펀칭 단계로 유지하는 것이 거의 불가능하므로 인라인 서보 펀칭 스테이션이 동일한 라인에 구축됩니다.
 8축 서보 펀칭 태양광 PV 브래킷 롤 성형 기계 이 라인은 서보 펀칭과 롤 성형을 통합하여 태양광 장착 프로파일의 엄격한 구멍 공차를 유지하고 앞서 언급한 ±0.5mm 세로 정밀도 문제를 해결합니다. 제품보기 →
알루미늄 케이블 트레이 및 스트럿 채널과 같은 전기 지지 프로파일은 일반적으로 0.8~1.5mm의 더 얇은 스트립으로 형성되며 동일한 기계는 종종 한 교대에서 여러 프로파일 너비를 실행합니다. 퀵 체인지 카세트 툴링은 교체 시간을 30분 미만으로 유지합니다.
 기계를 형성하는 조정 가능한 폭 케이블 트레이 롤 여러 케이블 트레이 너비 간 빠른 전환을 위해 제작된 이 기계는 얇은 스트립 전기 지원 프로파일에 적합하며 툴링 교체 시간을 30분 미만으로 유지합니다. 제품보기 →
건축 프로파일에는 PV 모듈 프레임과 창문 프레임이 포함되며, 굽힘 품질에 따라 프레임 모서리가 0.5mm 이내로 닫히는지 여부가 결정됩니다. 이 라인은 느리게 작동하며 매장에서 가장 높은 롤 마감을 요구합니다.
 PV 프레임 및 창문 프로필 롤 성형 기계 이 기계는 PV 모듈 프레임 및 창문 프레임과 같은 건축 프로파일에 정밀한 굽힘을 제공하여 텍스트에 설명된 대로 0.5mm 이내의 모서리 폐쇄를 달성하는 데 도움이 됩니다. 제품보기 →
라인을 주문하기 전에 적용 사례 연구를 비교하고 자신의 코일로 테스트 실행을 요청하십시오. 는 고객 사례 라이브러리 유사한 프로파일이 생산 라인에서 어떻게 처리되는지 보여주며, Shanghai Sihua Precision Machinery Co., Ltd.는 알루미늄 롤 성형 기계의 시험 가동을 지원합니다.
아니요. T6 템퍼에서 6061은 연신율이 10% 미만이고 항복 강도가 높기 때문에 일반적인 롤 성형 굴곡에서 외부 반경에 균열이 발생합니다. 대신 6061-T4, 5052-H32 또는 3003-H14를 사용하십시오. 6061-T6이 설계 요구사항인 경우 T4에서 압연 성형하고 완성된 프로파일을 에이징합니다.
일반 프로필의 경우 3003-H14가 가장 안전한 기본값입니다. 구조, 해양 또는 운송 프로파일의 경우 5052-H32 또는 5056은 허용 가능한 성형성과 함께 더 높은 강도를 제공합니다. 순수 장식용 프로파일의 경우 1100-O 또는 3003-O는 균열 위험을 완전히 제거합니다.
최종 스테이션을 1~3도 정도 과도하게 구부리거나, 성형 각도를 0으로 적용하는 사이징 스테이션을 추가하거나, 스테이션 간 스트립 장력을 높이거나, 스프링백 수정 툴링을 시운전하십시오. 생산 전 교정 부품의 스프링백을 측정합니다.
공구강 등급은 D2 또는 DC53으로 동일할 수 있지만 롤 마감은 더 미세해야 하고 간격은 약간 더 조밀해야 하며 윤활은 더 가벼워야 합니다. 알루미늄의 경우 이러한 차이점은 선택 사항이 아닌 필수 사항입니다.
넓은 소재의 단일 디코일러 레벨링 기계 및 양면에 작은 구멍을 뚫는 기계 모든 상부 및 하부 롤러는 웜기어 감속기에 연결됩니다. 이로 인해 형성된 ...
자세히 보기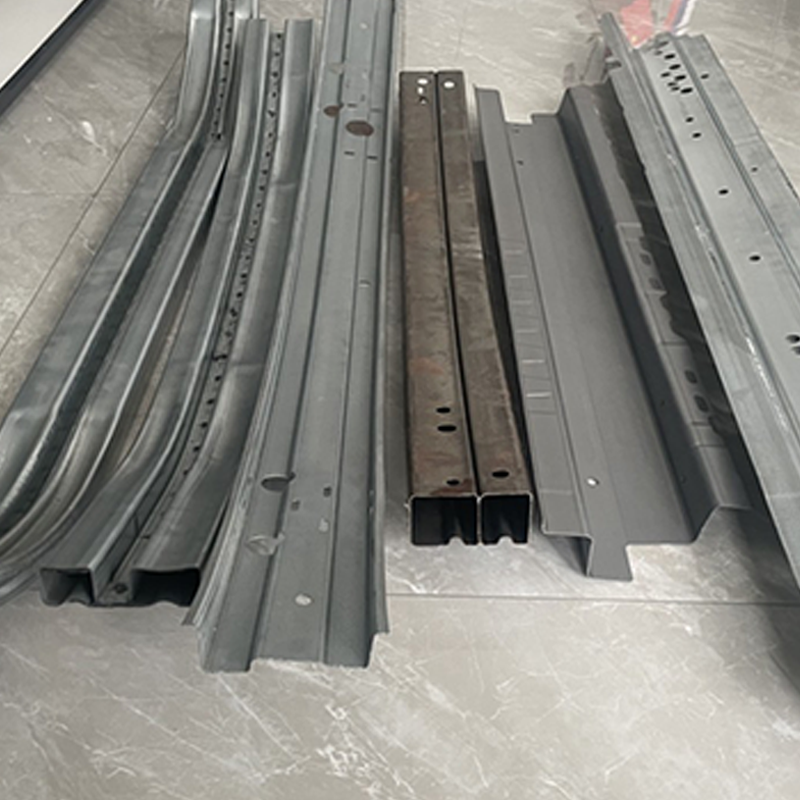
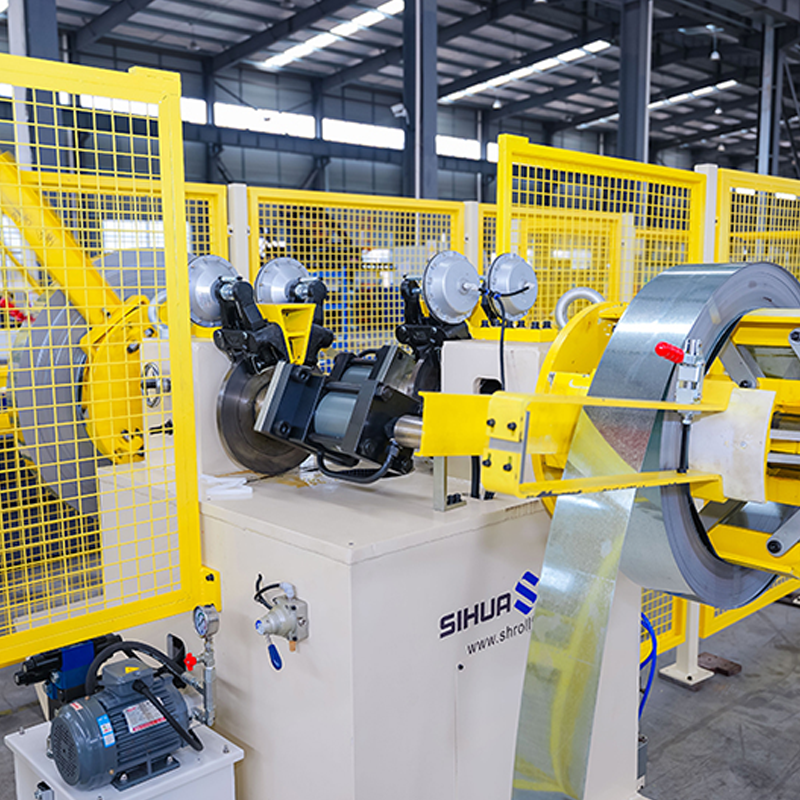
무자재 감지 기능이 있는 자동 회전 이중 헤드 유압 디코일러, 측면당 5톤. 레이저 출력과 용접 길이는 다양한 두께와 너비의 강철 스트립을 수용할 수 있도록 조정 가능합니다. ...
자세히 보기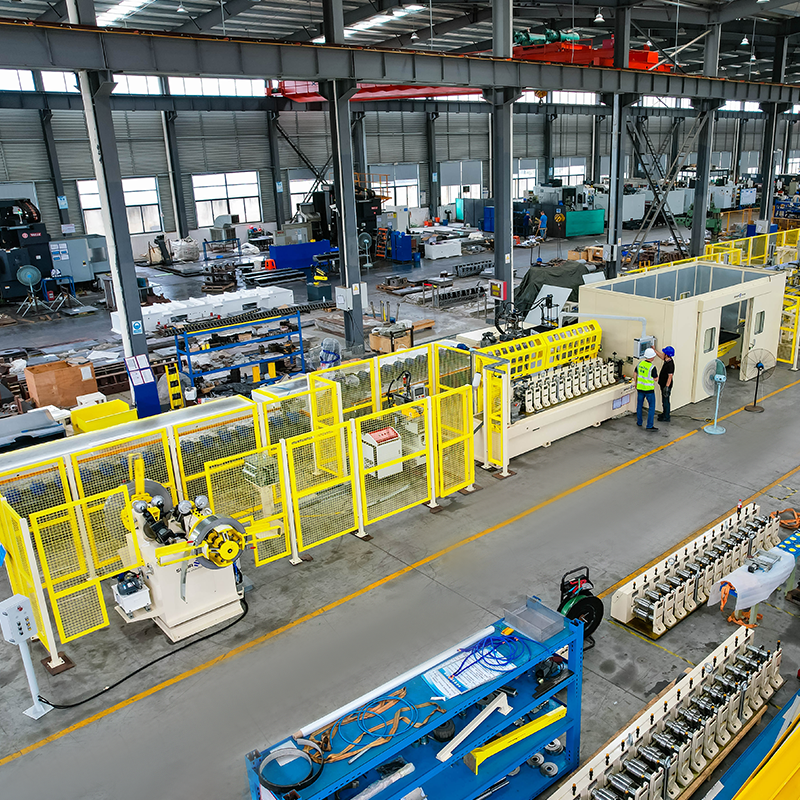
무자재 감지 기능이 있는 자동 회전 이중 헤드 유압 디코일러, 측면당 5톤. 퀵 체인지 카세트 롤 성형기(교체 시간은 30분 소요) 기계를 멈추지 ...
자세히 보기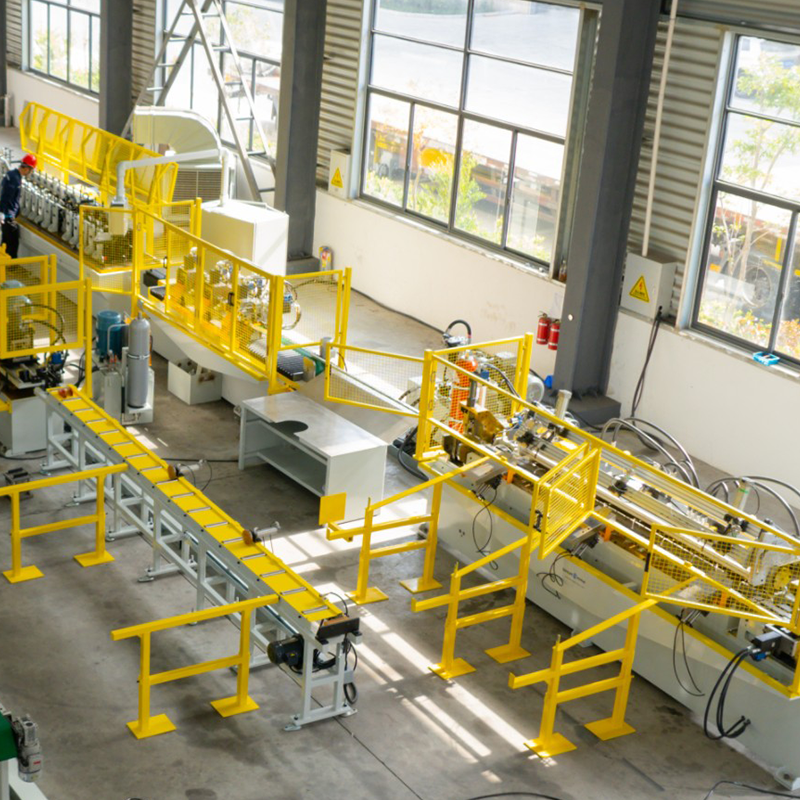
이중 헤드 사전 도장된 강철 유압 확장/수축 언코일러, 이중 헤드 아연 도금 강철 확장/수축 언코일러, 사전 도장된 강철 보관 브래킷, 벨트 감소. 5미터 길이의 갠트리 크레인 생산 기지는 높은 정밀도로 일체형으로 제작됩니...
자세히 보기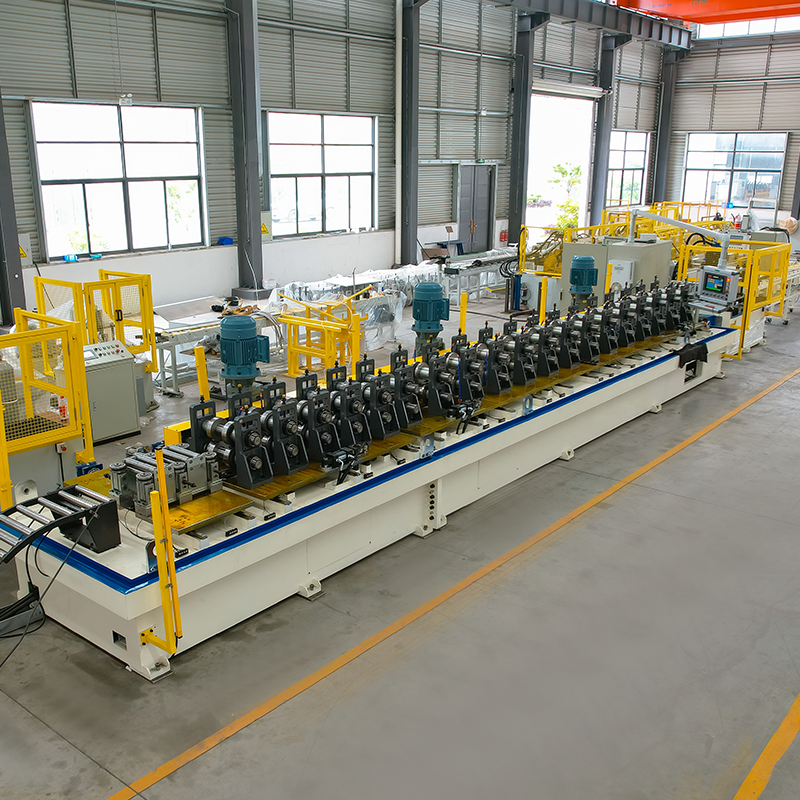
솔라 브라켓 자동 변경 폭 롤 성형 기계 저장 플랫폼과 로봇 팔을 갖춘 자재 디코일러 레벨링 기계 (펀치 프레스를 사용하려면 레벨링 기계가 필요합니...
자세히 보기저희가 필요하실 때 언제든지 연락 주세요!
연락처 정보
제품
모바일