도리 계약을 체결한 금속 제작자는 일반적으로 동일한 계산에 도달합니다. 프레스 브레이크는 30~60초마다 하나의 다중 굽힘 부품을 제공하는 반면 첫 번째 주문에서는 월말까지 8,000개의 동일한 길이를 요구합니다. 에이 판금 롤 전 수천 번의 반복에 걸쳐 하나의 단면을 유지하면서 분당 15~50m의 속도로 코일을 연속적으로 형성하여 계산을 변경합니다. 이 가이드에서는 기계가 수행하는 작업, 가장 빠르게 실행되는 프로필, 라인 자체의 가치를 결정하는 4가지 사양에 대해 설명합니다.
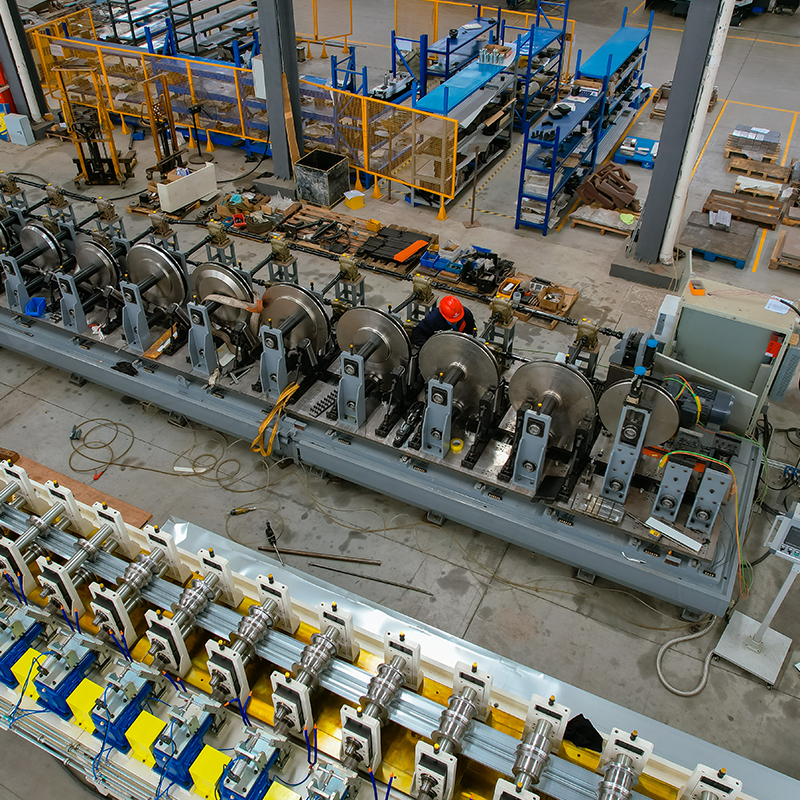
판금 롤 포머는 일련의 한 쌍의 롤러 다이를 통해 코일 스트립을 공급하는 연속 성형 기계이며, 각 스테이션은 스트립이 일정한 단면의 마감 프로파일로 나올 때까지 작은 각도 변화를 추가합니다.
핵심 정의 롤포밍 8~24개의 일치하는 롤러 스테이션을 통해 판금을 점진적으로 구부리는 작업입니다. 각 굴곡이 작은 증분으로 생성되기 때문에 이 프로세스는 단일 히트 프레스 브레이크 작업에서 나타나는 표면 표시 및 스프링백 문제를 방지합니다.
모든 라인에는 5개의 기능 단위가 포함되어 있습니다.
실제 결과는 하나의 라인이 프레스 브레이크, 펀치 프레스 및 2~3명의 자재 핸들러를 대체한다는 것입니다. 굽힘선 수, 깊이, 플랜지 너비를 포함한 프로파일 형상에 따라 스테이션 수가 결정됩니다. 굽힘선당 1~3개의 스테이션을 허용하며, 공통 계획 수치는 2개입니다.
단면 형상이 스테이션 수, 툴링 비용 및 현실적인 라인 속도를 설정하기 때문에 올바른 판금 롤 포머는 생성되는 프로파일 제품군에 의해 정의됩니다. 상업적으로 설치된 라인은 아래 표시된 5개 범위로 클러스터됩니다.
 자동 폭 변경 기능을 갖춘 CUZ 시그마 롤 성형기 이 기계는 자동 폭 변경 시스템과 110mm 샤프트를 사용하여 한 라인에 3개의 CUZ 및 3개의 CU-시그마 프로파일을 형성하므로 다품종 프로파일 생산에 적합합니다. 제품보기 →
 41 시리즈 프로파일용 스트럿 카세트 롤 성형 기계 이 카세트형 포머는 20-스테이션 롤러 세트를 공유하고 고강도 SS304 스트립용으로 제작된 10-스테이션 카세트를 추가하여 41×21 ~ 41×76 프로파일을 처리합니다. 제품보기 →
프로파일 제품군별 일반적인 라인 속도(m/min)
범위는 상업적으로 일반적인 프로파일 크기를 포괄합니다. 헤비 게이지 또는 매우 깊은 프로파일은 각 밴드의 하단에 위치합니다.
재료 범위, 프로파일 형상, 라인 속도 및 전환 방법의 네 가지 요소를 순서대로 평가하여 판금 롤 포머를 선택하십시오. 각각은 견적의 옵션 기능보다 기계 가격을 더 많이 변경합니다.
들어오는 코일이 프로파일에 실제로 필요한 스트립 너비보다 넓은 경우 전자보다 먼저 슬리팅 머신이나 견고한 디코일러를 배치하십시오. 이러한 조합은 성형 라인에서 가장자리 다듬기 낭비를 제거하고 기계에 정확한 코일 폭을 공급하도록 유지합니다. 하나의 계약으로 전체 체인을 구축하는 공급업체는 예비 부품, 시운전 및 보증 책임을 단순화합니다.
 정밀 코일 폭 제어용 슬리팅 머신 이 슬리팅 라인은 넓은 코일을 롤 포머에 필요한 정확한 스트립 너비로 절단하여 가장자리 다듬기 낭비를 줄이고 생산 전에 코일 공급을 단순화합니다. 제품보기 →
Shanghai Sihua Precision Machinery Co., Ltd.는 슬리팅 및 디코일링부터 롤 성형, 서보 펀칭 및 자동 포장을 통해 체인을 공급하는 제조업체 중 하나입니다. 납품 날짜와 라인 통합이 계약상 귀하 측에 있을 때 그 범위는 중요합니다. 견적을 비교하기 전에 기계 범위와 지원 사양을 검토하십시오.
대량 생산의 일정한 단면적 부품에 대한 롤 성형이 성공합니다. 단거리 주행 및 복잡한 다축 굽힘에 대한 프레스 제동이 승리합니다. 스탬핑은 부품이 프로그레시브 다이에 적합할 만큼 작고 볼륨이 툴링 비용을 정당화할 때만 승리합니다.
| 방법 | 일반적인 모양 | 실제 출력 | 툴링 투자 | 전환 시간 |
| 판금 롤 전 | 길고 일정한 단면 | 15-50m/분 | 보통에서 높음 | 15~90분 |
| 프레스 브레이크 | 짧은 괄호, 소량 섹션 | 3-벤드 부품의 경우 분당 1-4개 부품 | 낮음 | 5~20분 |
| 스탬핑 프레스 | 구멍이 형성된 소형 부품 | 프로그레시브 다이에서 분당 10-25개 부품 | 최고 | 2~8시간 |
단면이 동일하게 유지되고 예상 볼륨이 현지 인건비에 따라 월별 약 5,000~15,000m를 초과할 때 롤 포머에 프로파일을 배치합니다. 설치된 라인의 현장 결과에 따르면 활용도가 50%인 2교대 작업에서 12~18개월의 투자 회수 기간이 확인되었습니다. 읽어보세요 프로젝트 사례 연구 예산을 책정하기 전에 확인된 숫자를 확인하세요.
공장 관리자가 롤 포밍 라인에 서명하기 전에 가장 자주 묻는 질문은 다음과 같습니다.
대부분의 단일 목적 포머는 0.3~3.0mm를 가공합니다. 더 큰 샤프트와 더 높은 토크 드라이브를 갖춘 구조용 도리 및 랙 직립 시스템은 4.0~6.0mm에 도달하지만 롤 직경과 구동력이 모두 증가하기 때문에 툴링 비용이 3mm 이상으로 급격히 증가합니다.
굽힘선당 1~3개의 스테이션을 허용합니다. 간단한 모자 채널에는 6~8개가 필요합니다. 깊은 시그마 도리에는 14~20개가 필요할 수 있습니다. 더 많은 스테이션이 공차를 강화하지만 기계의 길이를 늘리고 툴링 예산을 늘립니다.
예, 세 가지 경로를 통해 가능합니다. 60~120분 설정의 수동 롤 변경, 15~30분 설정의 카세트 빠른 변경, 크기는 계속 변하지만 모양은 변하지 않는 건식벽 스터드 라인에서 흔히 볼 수 있는 자동 너비 및 높이 조정입니다.
작업자 인건비, 설정, 불량품, 재작업을 포함하여 현재 공정의 전체 비용을 예상 활용도에 따라 가동되는 코일 공급 라인과 비교하십시오. 50% 가동률로 2교대로 근무하는 중견 기업은 일반적으로 단면이 일정한 부품에 대해 12~18개월 내에 투자금을 회수합니다.
넓은 소재의 단일 디코일러 레벨링 기계 및 양면에 작은 구멍을 뚫는 기계 모든 상부 및 하부 롤러는 웜기어 감속기에 연결됩니다. 이로 인해 형성된 ...
자세히 보기
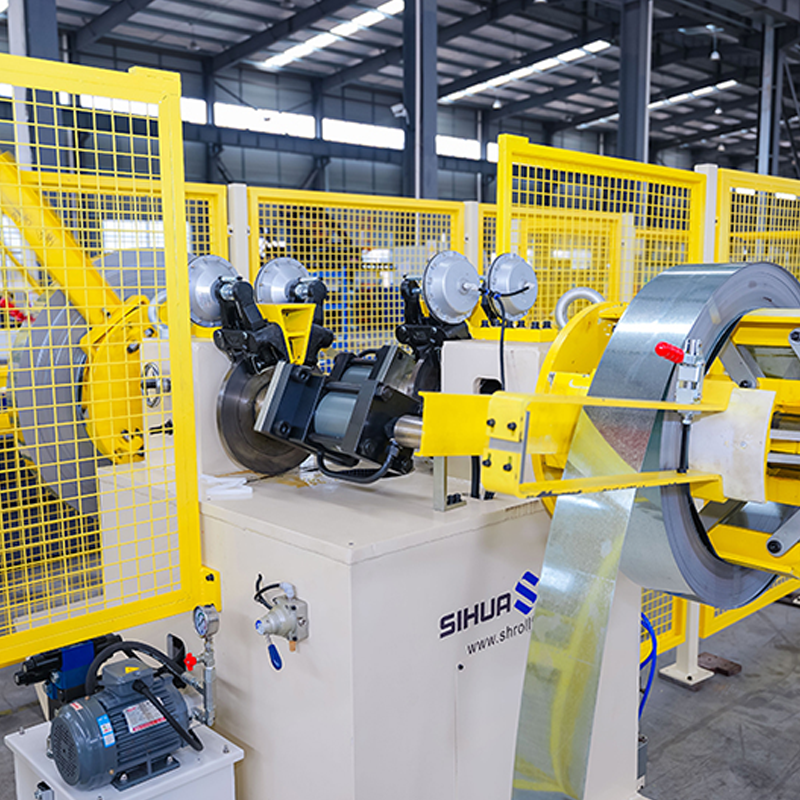
무자재 감지 기능이 있는 자동 회전 이중 헤드 유압 디코일러, 측면당 5톤. 레이저 출력과 용접 길이는 다양한 두께와 너비의 강철 스트립을 수용할 수 있도록 조정 가능합니다. ...
자세히 보기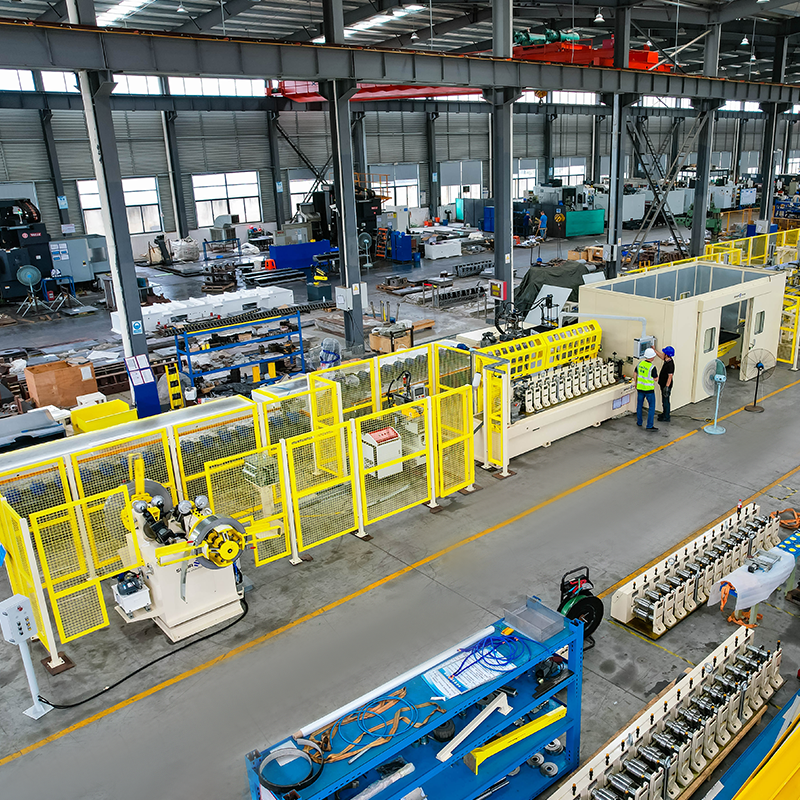
무자재 감지 기능이 있는 자동 회전 이중 헤드 유압 디코일러, 측면당 5톤. 퀵 체인지 카세트 롤 성형기(교체 시간은 30분 소요) 기계를 멈추지 ...
자세히 보기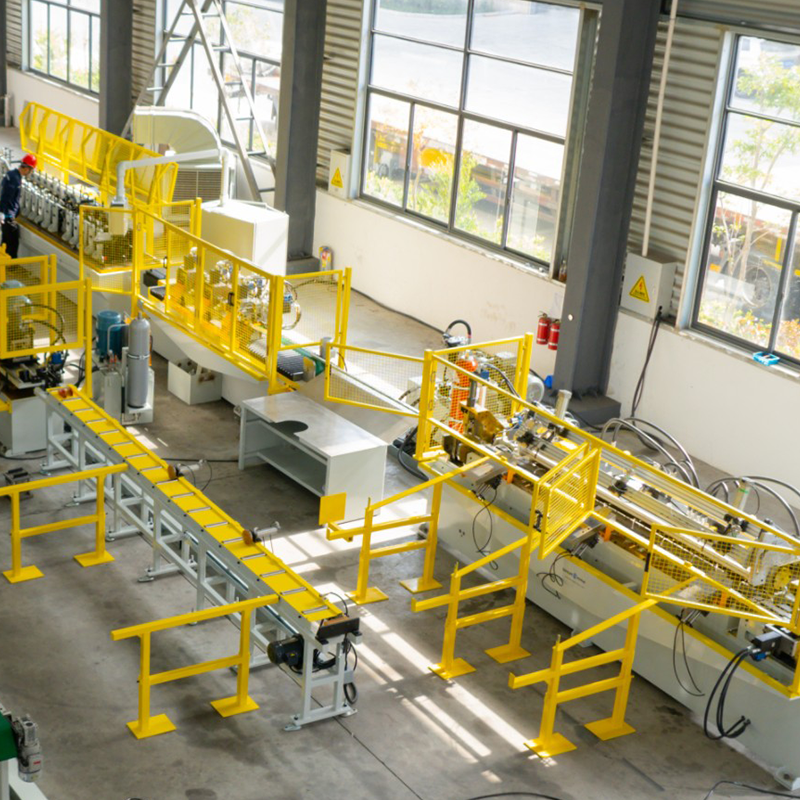
이중 헤드 사전 도장된 강철 유압 확장/수축 언코일러, 이중 헤드 아연 도금 강철 확장/수축 언코일러, 사전 도장된 강철 보관 브래킷, 벨트 감소. 5미터 길이의 갠트리 크레인 생산 기지는 높은 정밀도로 일체형으로 제작됩니...
자세히 보기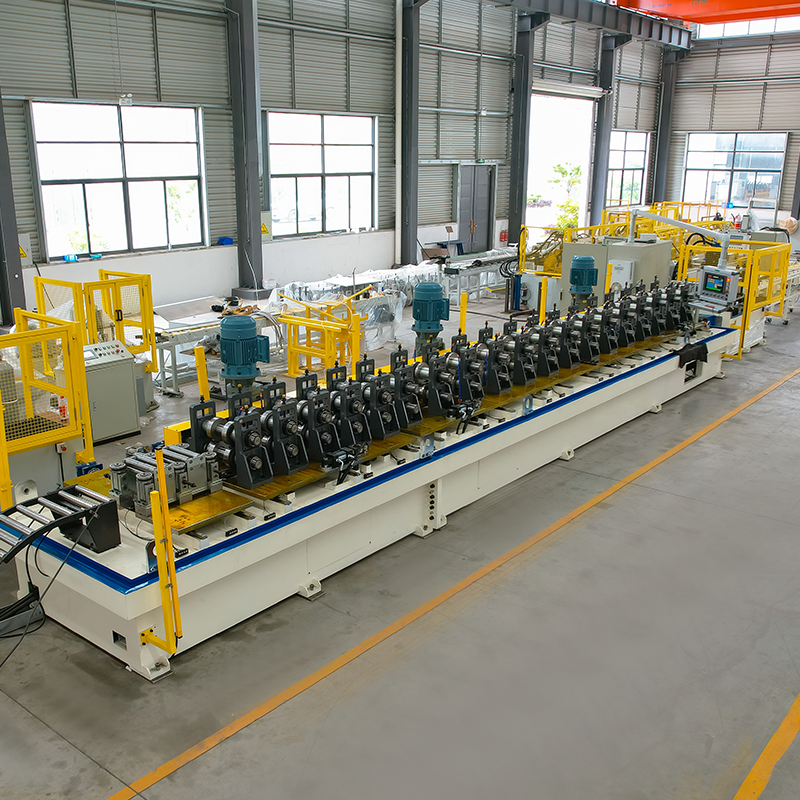
솔라 브라켓 자동 변경 폭 롤 성형 기계 저장 플랫폼과 로봇 팔을 갖춘 자재 디코일러 레벨링 기계 (펀치 프레스를 사용하려면 레벨링 기계가 필요합니...
자세히 보기저희가 필요하실 때 언제든지 연락 주세요!
연락처 정보
제품
모바일